 供应信息


分切刀片作为工业切割领域的部件,其原材料的选择直接影响切割精度、耐用性和适用范围。根据不同的应用场景,分切刀片主要采用以下几类材料:
1.工具钢(ToolSteel)
工具钢是分切刀片的基础材料之一,常见牌号包括D2(Cr12MoV)、SKD-11等高碳高铬钢。这类材料通过淬火+回火的热处理工艺,可达到HRC58-62的硬度,具有较高的耐磨性和适中的韧性,适用于切割纸张、塑料薄膜、橡胶等非金属材料。其优势在于成本较低且加工性能良好,但在高速或高负荷工况下易出现刃口钝化。
2.高速钢(High-SpeedSteel,HSS)
以M2(W6Mo5Cr4V2)、M42(含8%钴)为代表的高速钢,通过添加钨、钼、钴等合金元素,使刀片在600℃高温下仍能保持HRC63以上的红硬性。特别适用于金属箔材(如铜箔、铝箔)的高速分切,其微观结构中的碳化物颗粒能有效抵抗金属材料的粘着磨损。钴元素的加入可提升抗冲击性能,但成本较工具钢提高约40%。
3.硬质合金(Carbide)
由碳化钨(WC)颗粒与钴(Co)粘结相通过粉末冶金工艺制成,硬度可达HRA90-93,耐磨性是高速钢的5-8倍。采用梯度结构设计的硬质合金刀片,表层钴含量低(5%-8%)以保证硬度,芯部钴含量高(10%-15%)提升抗断裂能力,广泛应用于锂电隔膜、光学膜等超薄材料的精密分切。但脆性较大,需通过刃口钝化处理(0.01-0.03mm)防止崩刃。
4.陶瓷材料
氧化铝(Al₂O₃)和氮化硅(Si₃N₄)片硬度可达HV1600-2000,耐温性超过1000℃,且化学稳定性优异。特别适合切割碳纤维预浸料、芳纶纸等易产生静电吸附的材料。通过晶须增韧技术(如添加碳化硅晶须)可使断裂韧性提升至6-8MPa·m¹/²,但加工成本是硬质合金的3-5倍。
5.表面涂层技术
物理气相沉积(PVD)涂层如TiN(氮化钛)可将刀片表面硬度提升至HV2300,摩擦系数降低30%;多层纳米涂层(如TiAlN/AlCrN交替结构)能有效抑制裂纹扩展,使刀片寿命延长2-3倍。新发展的金刚石涂层(CVD)可将碳纤维切割寿命提升至8000公里以上。
材料选择需综合考虑被切物料特性(硬度、厚度、粘性)、切割速度(20-1000m/min)、设备精度(±0.1mm)及成本效益。例如,光学膜分切多选用纳米涂层硬质合金,而瓦楞纸板分切则倾向使用表面渗氮处理的工具钢。随着超硬材料技术的发展,聚晶立方氮化硼(PCBN)复合材料正在高硅钢片等硬脆材料切割领域获得应用。


粉碎机刀片的材质特性直接影响其使用寿命、粉碎效率和适用场景。常见的刀片材质包括高碳钢、合金工具钢、高速钢、硬质合金及陶瓷复合材料,每种材质均具备的性能优势。
1.高碳钢(如T10、SK5)
含碳量0.6%-1.5%,经淬火处理后硬度可达HRC58-62,具有优异的耐磨性和锋利保持能力,但韧性较低,易断裂。适用于粉碎塑料、木材等中等硬度物料,成本较低,常用于普通工业粉碎机。
2.合金工具钢(如Cr12MoV、D2)
添加铬、钼、钒等合金元素,显著提升综合性能。铬含量达12%时可增强淬透性,钼提高高温稳定性,钒细化晶粒。硬度HRC60-63,耐磨性比高碳钢提升30%-40%,抗冲击能力更强,适合处理金属废料、橡胶等高强度物料。
3.高速钢(如M2、M42)
含钨、钼、钴等元素,红硬性突出,可在600℃高温下保持HRC62以上硬度。其耐磨性是普通工具钢的2-3倍,特别适合高速连续粉碎作业,但成本较高,多用于高附加值物料的精密粉碎设备。
4.硬质合金(钨钴类/钨钛类)
由碳化钨与钴粉烧结而成,硬度HRA89-93(相当于HRC74以上),耐磨性比高速钢高5-8倍。添加6%-15%钴可调节韧性,适用于粉碎金属、矿石等超硬物料。缺点是脆性大,抗弯强度仅1200-2500MPa,需配合特殊结构设计。
5.陶瓷复合材料(氧化锆/氮化硅)
维氏硬度可达1500HV以上,耐腐蚀性,适合、食品等洁净度要求高的领域。但抗冲击性差,通常以金属基体镶嵌片的形式使用,成本是硬质合金的3-5倍。
选材要点:软性物料(如塑料)可选高碳钢;金属废料建议合金钢或高速钢;超硬物料需硬质合金;腐蚀性环境优选陶瓷。同时需考虑热处理工艺,如深冷处理可使合金钢耐磨性提升20%。合理选材可使刀片寿命延长3-5倍,降低综合使用成本。

横切刀是工业领域中用于横向切割材料的工具,根据结构和应用场景的不同,主要可分为以下几种常见类型:
1.圆盘式横切刀
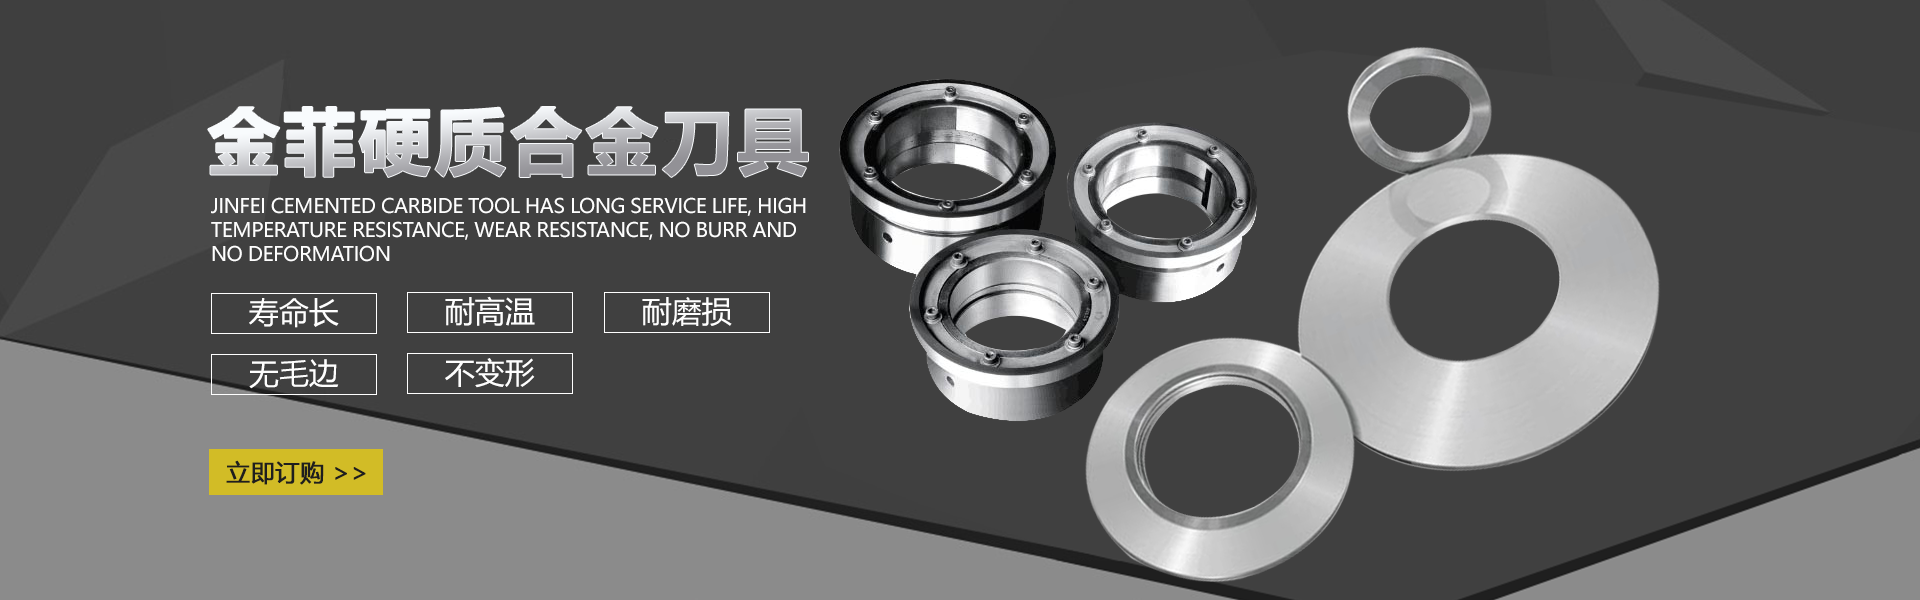
由高速旋转的圆形刀片组成,通过上下刀片的对向旋转实现剪切。其特点是切割速度快、精度高,适用于纸张、薄膜、塑料等软质材料的连续分切,常见于印刷和包装行业。刀片材质多为合金钢或硬质合金,可保持长期锋利。
2.式横切刀
采用直线刃口设计,通过上下刀片的垂直运动完成切割。这类刀具剪切力强,适合处理卡纸、皮革、橡胶板等较硬或较厚的材料,在鞋材加工、板材裁切中应用广泛。部分机型配备液压系统以增强压力。
3.飞剪式横切刀
专为连续生产线设计,刀具在材料运动过程中同步并完成动态切割,无需停机。常见于金属带材、纺织品的高速分切,通过伺服系统控制可实现复杂定长切割,精度可达±0.5mm。
4.液压横切机
以液压驱动提供强大剪切力,可处理厚度10mm以上的金属板材、型材。刀口设计粗壮耐用,多用于钢铁加工、废钢处理等重工业领域,部分机型剪切力可达千吨级。
5.气动横切刀
采用压缩空气驱动,具有响应快、重量轻的特点,适用于食品包装、泡沫制品等轻量化材料的快速裁切。部分手持式设计便于流水线灵活操作。
6.旋转式多刀组
由多个小型刀片组成环形阵列,通过旋转实现高频次切割,特别适合纤维制品、无纺布等蓬松材料的精细化分条,切口整齐边。
随着自动化发展,数控横切刀逐渐普及,通过PLC控制系统集成送料、定位、切割功能,在定制化加工领域优势显著。选型时需综合考虑材料特性、切割精度、生产效率及设备维护成本,同时定期保养刀具可延长使用寿命。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |